
Припиніть приклеювати сюрпризи, перевіряючи шпон після висихання
У виробництві фанери шпон, що виглядає сухим, не стає автоматично готовим до склеювання. Найбільший ризик — не сама сушарка, а те, що відбувається, коли підприємство пропускає приймання на виході та надсилає сумнівні листи на складання. Коли поверхня шпону не в належному стані для склеювання, проблеми зі з’єднанням можуть проявитися пізніше, під час гарячого пресування або подальшого контролю, коли переробка стає повільнішою та дорожчою.

Чому сушіння шпону для фанери потрібно перевіряти на виході
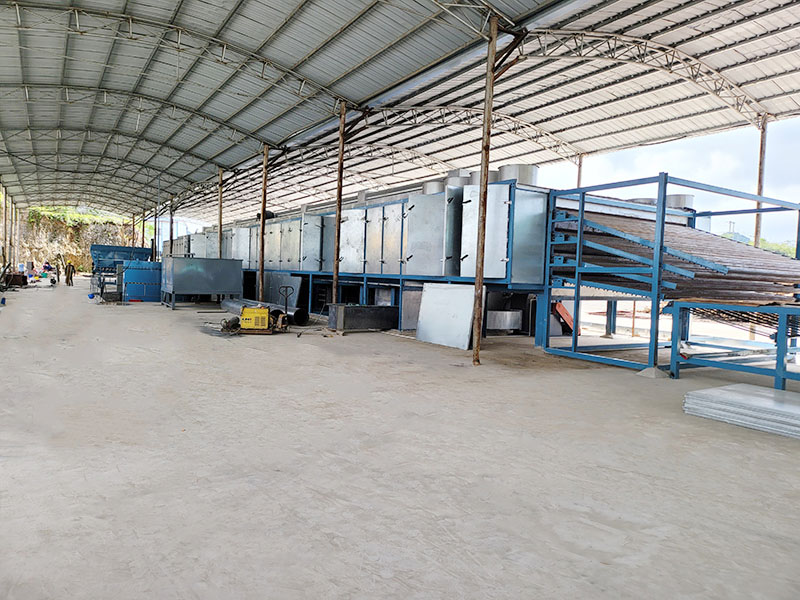
Добре організований сушіння шпону фанери етап покликаний привести сирий шпон до діапазону вологості, придатного для наступної операції. Але виробнича лінія — це ланцюг: якщо шпон виходить із сушарки з нерівномірною вологістю, жолобленням, хвилястістю торців або видимими розривами, етап склеювання успадковує цю нестабільність.
Ось чому перевірка на виході — це не «додаткова робота». Це контроль якості, який з’єднує ваш машини для сушіння шпонуналаштування до реальних результатів нижче за потоком. Без цього контролю завод може виявити проблеми лише після викладки або пресування — фактично відкладаючи виявлення ризику.
На практиці покупці часто оцінюють Система сушіння шпону за продуктивністю та енерговитратами. Це важливо, але більш критичне для виробництва питання простіше: Чи сушарка стабільно дає шпон, який можна передати на склеювання, лист за листом?
Контроль вологості — це виробнича ціль, а не мінімальне число
Вміст вологи залишається одним із найпомітніших контрольних показників у Сушіння шпону, але мета — стабільність, а не гонитва за якомога нижчим значенням.
Shandong Shine Machinery Co., Ltd; Shine Machinery наводить цільові показники вологості як частину специфікацій різного обладнання:
| Модель обладнання (приклади) | Зазначений результат вологості (як вказано в специфікаціях продукту) |
|---|---|
| GTH30-20 | Свіжий шпон до приблизно 8–10% |
| GTH45-40 | Свіжий шпон до приблизно 8–10% |
| GTH30-36 | Свіжий шпон до приблизно 10% |
| FBH30-13 | Свіжий шпон висушений до 0–5% |
Практичний висновок для відділів закупівель — розглядати ці показники як специфікації машини. Правильний діапазон налаштувань на будь-якому заводі все ще залежить від подальшого процесу та деревини, що обробляється.
Як діапазони регулювання допомагають стабілізувати сушіння
У конструкціях роликів Shine у специфікаціях неодноразово наголошуються два важелі: температураішвидкість транспортування.
Наприклад, модель GTH30-20 вказує регульована температура 140–200°C, з точність контролю ±5°C , та швидкість транспортування шпону 5–22 м/хв з частотним регулюванням. Концепція проста: коли товщина шпону або вхідні умови змінюються, оператор має можливість налаштувати лінію.
У повсякденній роботі ця можливість налаштування працює найкраще в поєднанні з послідовною перевіркою вологості на виході. Саме так машини для сушіння шпону стає частиною контрольованого виробництва, а не «чорною скринькою» між сирим шпоном і складанням пакетів.
Що означає «поверхня в належному стані для склеювання» у виробництві
Фраза «поверхня в хорошому стані для склеювання» з’являється безпосередньо в описі основного продукту роликового сердечника Shine, і це корисний спосіб визначити, на що насправді має звертати увагу команда вихідного контролю.
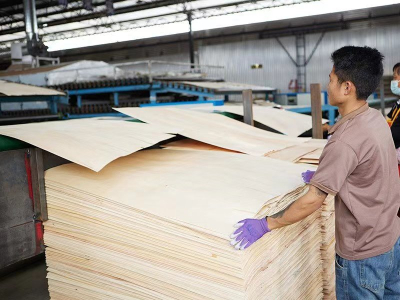
Поверхня, готова до склеювання, зазвичай означає, що лист не лише перебуває в межах допустимої вологості, але й стабільний за формою та не має дефектів, пов’язаних із висиханням, які перешкоджають контакту під час укладання. Перевірки на виході зазвичай зосереджуються на:
Плоскість і форма: виявлення жолоблення та хвилястості країв, які можуть перешкоджати повному контакту.
Видимі розриви: відбраковуйте листи з тріщинами, які зменшують корисну поверхню та створюють слабкі ділянки.
Зморшки або хвилі: спотворення поверхні може призвести до нерівномірного розподілу клею та тиску.
Варіація між листами:непослідовні результати в межах однієї партії можуть спричинити нестабільну поведінку пресування.
Опис шпоноподрібнювальної сушильної машини з роликовим сердечником Shine висвітлює такі результати, як рівномірний вміст вологи , шпон, який є пласким без вигинів і хвилястості на краях , і висушений шпон без тріщин , при цьому зазначаючи, що усадка та поверхневе загартування зведені до мінімумуіуникнення жолоблення та стільникових дефектів.
Коли ці умови не перевірені, ризик не зникає — він просто переходить на наступний етап.

Вибір системи сушіння шпону, що відповідає плануванню вашого підприємства
Рішення про закупівлю зазвичай зважують чотири фактори: продуктивність, займана площа, вартість і вимоги до якості. Shine пропонує як роликовий, так і вертикальний підходи, і вибір часто полягає в тому, що ви повинні поставити в пріоритет на виході.
Коли зазвичай оцінюють вертикальну сушарку для шпону
AВертикальна сушарка для шпону часто розглядається, коли займана площа та вартість є основними обмеженнями. Сторінки вертикальної продукції Shine підкреслюють:
Тривимірне завантаження шпону
Площа покриття навколо дві третини валкової сушарки
Низька вартість сушіння, зазначено як менше ніж $8/м³ (для вертикальної сушарки)
Безперервне сушіння з протитечійним циклом, описаним як такий, що сприяє рівномірному потоці повітряістабільній температурі
Одна зазначена конфігурація, FBH30-13, зазначає 2 м³/год продуктивності, розмір машини 13 × 3 × 4 м, загальною потужністю 15 кВт, та свіжий шпон, висушений до 0–5% вологості.
Вертикальне обладнання також описано як придатне для товстого шпону та виробнича логіка спочатку різання, потім сушіння, з відносно низькими професійними вимогами до працівників і зазначеним орієнтиром щодо персоналу 2 робітників за зміну.
Коли роликові сушарки зазвичай віддають перевагу
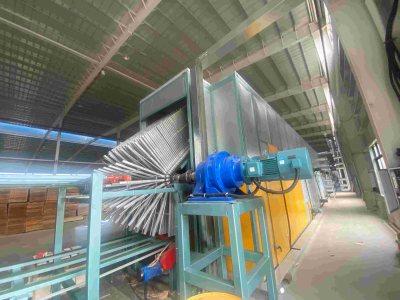
Роликові сушарки часто оцінюють, коли виробничий процес вимагає велика увага до рівності та стабільного транспортування. Роликові конструкції Shine транспортують шпон між сталевими роликами та вказують перетворення частоти як спосіб регулювання швидкості.
Для прикладу вищої продуктивності, чотириярусна GTH45-40 містить Продуктивність сушіння 8 м³/год, робоча ширина 4,5 м, товщина шпону 0,8–8 мм, ірегульований 140–180°C температура сушіння.
У контексті закупівель порівняння стосується меншою мірою того, яка система «краща», і більшою мірою того, яка система відповідає вашим необхідним критеріям випуску на виході.
Вибір недорогої сушарки для шпону без втрати готовності до склеювання
Aнедорогу сушарку для шпону зазвичай розглядають менші або чутливі до витрат фабрики, але економія допомагає лише тоді, коли шпон усе ще чисто виходить у процес склеювання.
Shine’s GTH30-36 (роликового типу) вказує робочу ширину 3 м,2 яруси і заявлену продуктивність сушіння 50–60 м³/24 год. Також зазначено регульована температура 140–200°C з точність контролю ±5°C і фактичне споживання електроенергії близько 65 кВт·год на годину.
В описі продукту також наголошується на використанні осьових вентиляторів і теплообмінника для рівномірного розподілу гарячого повітря з метою запобігання таким дефектам, як зморшки, хвилястість і тріщини — саме тим проблемам, які можуть перешкодити поверхні бути в належному стані для склеювання.
Практичний момент для покупця: порівняйте вартість сушіння,стабільність виходу, іповерхневі результати разом. Вартість за годину легко перелічити; вартість за придатний, готовий до склеювання кубічний метр — це те, що відчуває завод.
Проста процедура приймання на виході, яка запобігає затримковим відмовам клею
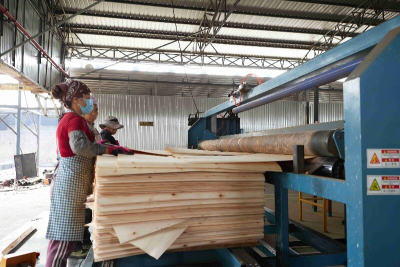
Заводи, які хочуть менше несподіванок під час пресування, часто впроваджують коротку повторювану процедуру приймання після сушіння шпону фанери.
Підтвердьте поточний рецепт: перевірте, що температура та швидкість відповідають встановленим параметрам для поточного шпону.
Виміряйте репрезентативну вологість: перевірте кілька листів, а не лише один. Записуйте результати за партіями.
Візуально оцініть поверхню: шукайте розриви, зморшки, викривлення та хвилястість на торцях.
Відокремте невідповідний шпон: не допускайте повторного потрапляння сумнівних листів до основного потоку.
Випускайте лише відповідний шпон: розглядайте приймання як формальний етап, а не неформальне судження.
Саме тут можливості обладнання зустрічаються з дисципліною. A Система сушіння шпону може бути спроєктовано для однорідності, але лише інспекція запобігає перетворенню кількох поганих листів на загадку пресового цеху.
Примітки щодо закупівлі для покупців, які порівнюють варіанти сушильної машини для шпону
Для покупців, які порівнюють a машини для сушіння шпонуЗгідно з опублікованими специфікаціями Shine, покупці часто запитують кілька практичних орієнтирів під час RFQ:
Роликові моделі мають конфігуровані поверхні (наприклад, для роликових сушарок для шпону Shine описано 1, 2 або 4 поверхів).
У специфікації GTH30-20 зазначено продуктивність сушіння 2,5 м³/год.
Наведено рекомендації щодо монтажу та навчання, а типові терміни монтажу вказані як 30–40 днів для 2-поверхової роликової сушарки для внутрішнього шпону та 40–50 днів для 4-поверхової сушарки для шпону.
Для сторінок продуктів і категорій обладнання, згаданих у цій статті, читачі можуть почати з www.veneersdryer.com.
Щоб переглянути деталі обладнання Shine безпосередньо:
Машина для сушіння серцевинного шпону
Машина для сушіння шпону з роликовим сердечником
Сушарка для вертикального шпону
Низьковартісна машина для сушіння шпону
поширені запитання
Яка основна причина того, що проблеми зі склеюванням з’являються «пізніше», навіть коли шпон виглядає сухим?
Тому що лише зовнішній вигляд не підтверджує прийнятність. Якщо поверхня шпону не в належному стані для склеювання (плоскість, розриви, зморшки, хвилястість на торцях і рівномірність вологості), ризик може перейти в складання й проявитися лише під час гарячого пресування або пізнішого контролю.
Які результати щодо вологості наведено для роликового та вертикального обладнання Shine?
Приклади з опублікованих специфікацій включають свіжий шпон приблизно до 8–10% для GTH30-20 і GTH45-40, приблизно 10% для GTH30-36 і 0–5% для FBH30-13.
Які дефекти на виході оператори повинні перевіряти після сушіння шпону для фанери?
Поширені перевірки включають розриви,зморшки,випинання,хвилястість країв, а також ознаки нерівномірного висихання між листами. Це умови, які найімовірніше порушують контакт під час укладання та склеювання.
Коли зазвичай розглядають вертикальну сушарку для шпону?
Коли компактне компонування та низька вартість сушіння є пріоритетами. Shine описує вертикальне обладнання як таке, що використовує тривимірне завантаження, займає приблизно дві третини площі роликової сушарки та вказує вартість сушіння менше 8 доларів США/м³ для вертикальної сушарки.
Які ключові регульовані налаштування на роликових сушарках Shine?
Специфікації роликових сушарок Shine наголошують на регульованій температурі сушіння (наприклад, 140–200°C на GTH30-20 і GTH30-36) та регульованій швидкості конвеєра (наприклад, 5–22 м/хв), що підтримуються автоматичним контролем температури та регулюванням швидкості.
Що покупцям слід порівнювати, окрім споживання електроенергії, при виборі машини для сушіння шпону?
Порівняйте вартість сушіння,стабільність вологості на виході,стан поверхні для склеювання, площу та показники продуктивності, зазначені в специфікаціях обладнання.