

Зморшки перед сортуванням починаються з перевірки повітряного потоку сушарки для шпону
Зморшки та хвилі, що з’являються на серцевинному шпоні безпосередньо перед лінією сортування часто є ознакою того, що процес сушіння шпону не видаляє вологу рівномірно по всьому листу. У щоденній роботі найшвидший спосіб ізолювати причину — почати всередині сушильної камери для шпону з розподілу гарячого повітря—оскільки лише стабільні налаштування температури не гарантують рівномірних умов сушіння на кожній полиці та в кожній позиції робочої ширини.

Чому розподіл гарячого повітря слід перевіряти першим
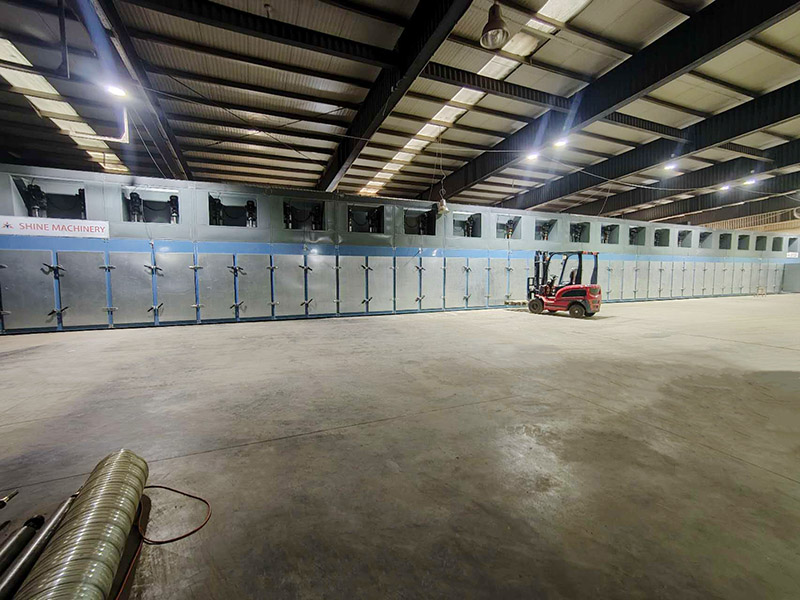
У роликовій сушильній машині для шпону результат сушіння залежить від того, наскільки послідовно нагріте повітря досягає поверхні шпону, поки листи рухаються через сушильну секцію. Коли подача повітря нерівномірна, різні ділянки листа можуть зазнавати різної інтенсивності сушіння—навіть якщо панель керування показує правильну температуру. Ця різниця може з’явитися пізніше як зморшки, хвилі та неоднорідний вигляд сухого шпонуу випускному отворі сушарки або під час обробки перед сортуванням.
Концепція гарячої сушки Shine Machinery підкреслює подачу гарячого повітря на поверхню шпону через теплообмінники і наголошує на рівномірному розподілі тепла завдяки поетапній конструкції теплопередачі. Практично це означає, що покупці та оператори повинні розділяти дві перевірки:
стабільність температури (те, на що налаштована система)
узгодженість повітряного потоку (те, що фактично отримує кожна ділянка шпону)
Коли зморшки з’являються перед сортуванням, стабільність повітряного потоку зазвичай є швидшою відправною точкою для діагностики, оскільки вона безпосередньо впливає на рівномірність сушіння по всій робочій ширині та між ярусами.
Що робить сушарка для шпону під час процесу сушіння шпону

Типова машина для сушіння шпону організована навколо безперервного шляху: шпон надходить через вхідний отвір, проходить через зону сушіння/нагрівання, потім через зону охолодження і виходить на виході. Shine Machinery безпосередньо описує цю структуру для свого обладнання для сушіння шпону на роликах: вхідний отвір, зона сушіння, зона охолодження, вихідний отвір.
У виробництві мета оператора — не лише «висушити» шпон, а виробити сухий шпон , який є:
однорідним за вологістю
візуально достатньо рівномірним для подальших етапів
достатньо гнучким, щоб зменшити пошкодження під час укладання (ключовий момент, підкреслений для машини для сушіння шпону гарячим пресом)
Оскільки умови сушіння взаємодіють із товщиною шпону та швидкістю транспортування, стабільний процес сушіння шпону зазвичай будується на повторюваному повітряному потоці плюс контрольованій температурі та швидкості конвеєра.
Контрольний список усунення несправностей щодо зморшок і хвиль перед сортуванням
Наведений нижче контрольний список зосереджений на тому, що можна спостерігати та регулювати в системі гарячого повітря та транспортній системі, — без потреби перепроєктування процесу.
1) Почніть із системи гарячого повітря
Якщо шпон-ядро виходить із сушарки для ядра з деформацією поверхні, почніть із компонентів, які безпосередньо визначають розподіл гарячого повітря:
Вентилятори гарячого повітря: переконайтеся, що вони працюють належним чином і що повітряний потік виглядає рівномірним по всій сушильній секції.
Вентилятори забірного повітря: переконайтеся, що робота забору повітря стабільна і що система отримує повітря.
Шляхи повітряного потоку: візуально огляньте доступні повітроводи та зони розподілу на наявність очевидних ознак дисбалансу.
Це відповідає тому, як Shine Machinery визначає ключові компоненти переміщення повітря у своїх конфігураціях (наприклад, GTH30-52 включає 48 вентиляторів гарячого повітря та два вентилятори забірного повітря).
2) Перевірте робочу температуру та швидкість транспортування
Після перевірок повітряного потоку перевірте, чи вибрані умови відповідають оброблюваному матеріалу.
Для конфігурації сушарки для гарячого пресування шпону GTH30-52 від Shine Machinery опубліковані робочі діапазони включають:
температура сушіння: 140–200°C (регульована)
точність контролю температури: ±5°C
швидкість транспортування шпону: 5–22 м/хв
Практичне правило під час усунення несправностей — це змінювати одну змінну за раз (температуру або швидкість), а потім оцінювати зміну рівності та однорідності шпону. Це допомагає уникнути одночасного пошуку кількох причин.
3) Порівнюйте аркуші за положенням, а не лише за середніми значеннями
Зморшки, які повторюються в тій самій зоні робочої ширини або на конкретній полиці, вказують на локальні відмінності умов сушіння. Замість того щоб перевіряти лише «середні» результати, порівнюйте:
шпон із різних положень по ширині
шпон із різних полиць
тонкі та товщі аркуші в межах одного прогону
Це простий, цеховий спосіб пов’язати видимі дефекти з картиною розподілу гарячого повітря.
Параметри обладнання, які покупці часто порівнюють для основної сушарки
При виборі сушарки для шпону для фанерного виробництва закупівельні команди зазвичай порівнюють робочу ширину, кількість поверхів, довжину зони нагрівання, довжину зони охолодження та підтримуваний діапазон товщини шпону. Shine Machinery чітко публікує ці ключові параметри для кількох моделей.
Приклад: машина для сушіння шпону гарячим пресом GTH30-52
Конфігурація GTH30-52 описана як придатна для виробництва фанери та сушіння струганого або лущеного шпону, з опублікованими характеристиками, що включають:
| Параметр | GTH30-52 |
|---|---|
| Робоча ширина | 3,0 м |
| Дека | 4 |
| Довжина зони нагрівання | 48 м |
| Довжина зони охолодження | 4 м |
| Товщина та розмір шпону | 0,8–8 мм |
| Температура сушіння | 140–200°C регульованою |
| Точність контролю температури | ±5°C |
| Швидкість транспортування шпону | 5–22 м/хв |
| Цільова вологість шпону | Свіжий шпон до приблизно 8–10% |
| Продуктивність сушіння | 7–8 м³/год |
| Фактичне споживання електроенергії | Близько 200 кВт·год на годину |
Порівняння трьох опублікованих конфігурацій
Щоб узгодити продуктивність із виробничими цілями, Shine Machinery також пропонує кілька конфігурацій з однаковою робочою шириною 3,0 м і однаковим діапазоном товщини 0,8–8 мм:
GTH30-32 (2 яруси):довжина зони нагрівання 28 м, довжина зони охолодження 4 м, свіжий шпон до приблизно 10%, продуктивність сушіння 40–45 м³/24 год.
GTH30-36 (4 яруси):довжина зони нагрівання 32 м, довжина зони охолодження 4 м, свіжий шпон до приблизно 8–10%, продуктивність сушіння 110 м³/добу.
GTH30-52 (4 яруси):довжина зони нагрівання 48 м, довжина зони охолодження 4 м, свіжий шпон до приблизно 8–10%, продуктивність сушіння 7–8 м³/год.
Ці показники дають покупцям простий спосіб підібрати конфігурацію машини для сушіння деревного шпону відповідно до очікуваної пропускної здатності та площі.
Міркування щодо вибору та підтримки під час закупівлі
Окрім технічних характеристик, покупці часто оцінюють, наскільки швидко можна встановити та інтегрувати сушарку для шпону. Shine Machinery зазначає, що її машина для сушіння шпону має модульна конструкція для ефективного монтажуіз типовим терміном монтажуприблизно 40 днів (умови на майданчику та масштаб можуть змінити графік).
Для вибору моделі типовою відправною точкою є сторінка асортименту продукції виробника, після чого звужують вибір за кількістю ярусів, довжиною зони нагрівання та цільовою продуктивністю. Для читачів, які порівнюють варіанти, Shine Machinery наводить кілька категорій і конфігурацій сушарок на:
Асортимент продукції
Якщо зморшки та хвилі перед сортуванням є постійною операційною проблемою, вибір моделі слід поєднувати з планом введення в експлуатацію, що включає процедури перевірки повітряних потоків і повторювані робочі налаштування для процесу сушіння шпону.
Місце моделей Shine Machinery у типовому короткому списку покупця
Для закупівельних команд, які розглядають китайського виробника сушарок для шпону або китайського постачальника сушарок для шпону, Shine Machinery позиціонує своє обладнання навколо:
роликова безперервна структура сушіння (вхід, зона сушіння, зона охолодження, вихід)
сушіння гарячим повітрям, що подається через теплообмінники
автоматичний контроль температури та регулювання швидкості (зазначено в кількох специфікаціях моделей)
налаштовувані параметри робочої ширини та довжини відповідно до потреб у продуктивності (як описано в матеріалах огляду продукту)
Відповідні сторінки продуктів для безпосереднього ознайомлення зі специфікаціями включають:
Сушарка для шпону гарячим повітрям
Сушарка для гарячого пресування шпону
Машина для сушіння біомаси
роликова сушарка для шпону
Для прямих запитів сторінка контактів:
Контакти
Поширені запитання
Чому зморшки та хвилі з’являються безпосередньо перед сортуванням?
Зморшки та хвилі, які спостерігаються на виході або безпосередньо перед сортуванням, зазвичай вважаються ознакою нерівномірного сушіння. З операційної точки зору, першочерговим об’єктом перевірки є розподіл гарячого повітря всередині сушарки для шпону, а потім температура та швидкість транспортування.
Який діапазон робочих температур опубліковано для конфігурацій сушарок Shine Machinery?
Для специфікацій GTH30-52 та GTH30-36 опублікований регульований діапазон температури сушіння становить 140–200°C, з ±5°C точністю контролю температури.
Який діапазон товщини шпону підтримується в перелічених конфігураціях?
У специфікаціях GTH30-32, GTH30-36 і GTH30-52 зазначено підтримуваний діапазон товщини шпону 0,8–8 мм.
Яка кінцева цільова вологість вказана для сухого шпону?
У специфікаціях GTH30-36 і GTH30-52 зазначено, що свіжий шпон можна висушити приблизно до 8–10% вологості; у специфікації GTH30-32 зазначено, що свіжий шпон – приблизно до 10%.
Скільки зазвичай триває монтаж?
Shine Machinery зазначає, що її машина для сушіння шпону має модульну конструкцію для ефективного монтажу, а типовий термін монтажу становить приблизно 40 днів, залежно від умов на майданчику, масштабу обладнання та вимог замовника.




